
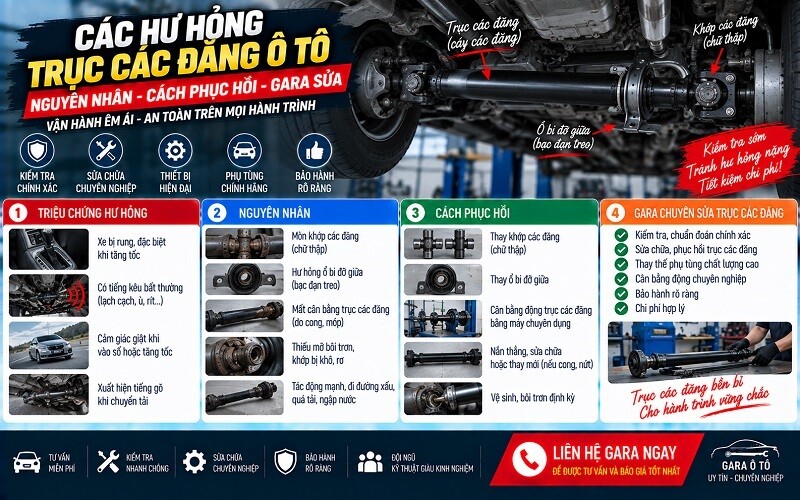
Trong quá trình làm việc trục nạng các đăng thường bị mài mòn ở các bề mặt then hoa làm cho khe hở tăng dẫn đến khi làm việc sẽ phát sinh ra tiếng ồn. Nếu tiếp tục làm việc thì càng ngày độ dơ sẽ càng lớn.
Các hư hỏng và nguyên nhân trục các đăng xe ô tô
a) Các hư hỏng của trục nạng các đăng
-
- Toét mòn, xước bề mặt lắp ghép
- Trục các đăng bị cong
- Then hoa bị mòn
b) Nguyên nhân hư hỏng của trục nạng các đăng:
Do trong quá trình làm việc trục nặng các đăng chịu mô men xoắn lớn, chịu tải trọng động, va đập, khi xe chạy do thường xuyên trục các đăng bị thay đổi chiều dài nên cũng gây mài mòn. Mặt khác do trong quá trình tháo lắp làm cho bề mặt lắp ghép bị xước, bị mòn. Các đăng làm việc trong điều kiện bôi trơn không tốt, mối ghép dễ bị bụi bẩn cũng làm cho trục nạng các đăng bị mòn mà chủ yếu là ở bề mặt then hoa.
Các biện pháp phục hồi hư hỏng trục các đăng
- Toét mòn xước bề mặt lắp ghép
– Biện pháp phục hồi là: sửa lại các chỗ xước bằng cách tiện láng lại.
- Khi trục các đăng bị cong.
– Biện pháp phục hồi là: Lắp trục các đăng lên đồ gá chuyên dùng, đầu trục đặt trong đồ gá, đầu then hoa lắp trên mũi tâm của ụ động, kiểm tra độ đảo của phần giữa trục( Khi độ đảo vượt quá 1mm thì phải nắn lại). Yêu cầu kỹ thuật: Khi lắp lên đồ gá chuyên dùng độ đảo của phần giữa trục không vượt quá 0,5 mm. Mặt ngoài của đoạn then hoa không lớn 0,15 mm.
- Then hoa bị mòn.
– Biện pháp phục hồi là:
+ Làm sạch then hoa tới khi thấy ánh kim loại bằng bàn chải thép để chuẩn bị hàn đắp
+ Hàn đắp doạn trục then hoa bằng máy hàn tự động
+ Kiểm tra mặt vát lỗ tâm ở đầu trục then hoa, nếu hư hỏng thì sửa lại
+ Tiện đọan then hoa vừa hàn đắp khảo mặt đầu và sửa mặt vát
+ Phay then hoa, dũa vát cạnh then hoa
+ Tôi then hoa bằng dòng điện tần số cao
+ Mài then hoa
Quy trình phục hồi trục các đăng xe ô tô
PHÂN NHÓM TỔNG THÀNH VÀ DẠNG CHI TIẾT
Việc phân nhóm nhằm mục đích lựa chọn được quy trình phục hồi hợp lý cho chi tiết mhất là cho việc chọn chuẩn, định vị và kẹp chặt khi gia công. Đồng thời mang lại hiệu quả kinh tế cao cho việc phục hồi. Việc phân nhóm chi tiết phục hồi dựa trên hai nguyên tắc:
- Dựa vào hình dáng và tính chất của bề mặt gia công.
- Sự thống nhất trong chọn chuẩn khi gia công để thống nhất cách định vị và kẹp chặt chi tiết.
Theo cách phân nhóm như vậy có thể chia chi tiết phục hồi thành một trong 7 nhóm sau:
- Nhóm vỏ mỏng ( vỏ xe, cánh cửa, chắn bùn…)
- Nhóm vỏ dầy ( vỏ hộp số, truyền lực chính, thân động cơ…)
- Nhóm thanh tròn ( trục khuỷu, trục cam, trục các đăng…)
- Nhóm thanh không tròn ( thanh truyền, đòn quay…)
- Nhóm trụ rỗng ( xi lanh động cơ, moay ơ bánh xe…)
- Nhóm đĩa ( đĩa bị động của li hợp, đĩa phanh, bánh đà…)
- Nhóm chi tiết nối ghép (bu lông, đai ốc…)
Căn cứ vào cách phân nhóm như trên thì trục nạng các đăng được xếp vào nhóm thanh tròn. Đặc điểm của nhóm này là có bề mặt làm việc hình trụ tròn, thông thường được chế tạo bằng phưưong pháp rèn hay dập các thanh tròn .Vật liệu chế tạo là thép các bon, thép hợp kim, một số ít bằng gang cầu. Bề mặt định vị là các lỗ chống tâm, đôi khi dùng mặt ngoài.
Các hư hỏng đặc trưng là mòn các bề mặt then hoa, trục bị cong, các mặt đầu và mặt bích bị đảo, lỗ chống tâm bị sai lệch. Trong quá trình phục hồi trước tiên phải phục hồi lại các mặt chuẩn định vị, nắn cong sau đó mới đến gia công cơ khí.
LỰA CHỌN PHƯƠNG PHÁP PHỤC HỒI TRỤC CÁC ĐĂNG
1. Dạng hư hỏng trục các đăng
- Lỗ tâm bị sai lệch
- Trục các đăng bị cong
- Mòn, xước bề mặt lắp ghép do quá trình tháo lắp
- Then hoa bị mòn
2. Trình tự các bước nguyên công phục hồi trục các đăng
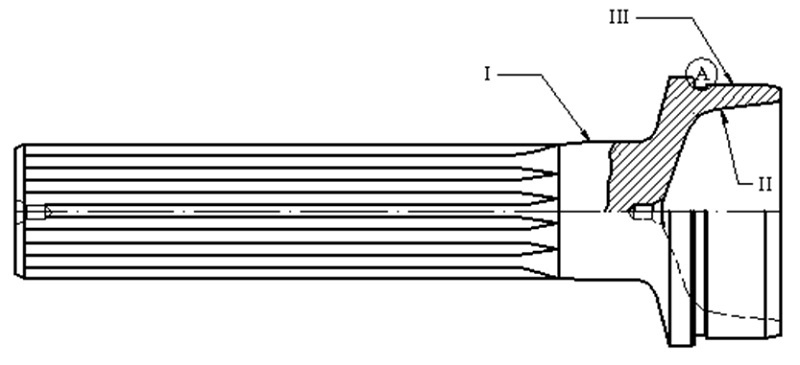
Quy trình công nghệ phục hồi trục các đăng theo dạng tiến trình:
– Nguyên công 1: Khoan sửa lỗ tâm
+ Kẹp trục nạng các đăng lên mâm cặp ( kẹp vào bề mặt I) của máy tiện. Sau đó rà gá trên bề mặt trong II. Gắn mũi khoan lên ụ động của máy tiện. Tiến hành khoan sửa mũi tâm bên phải.
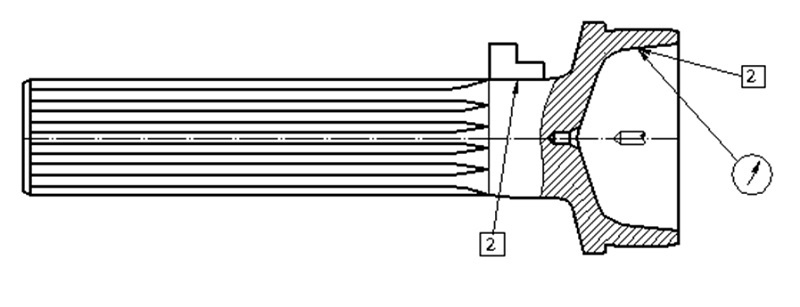
– Nguyên công 2: Nắn lại trục: Kiểm tra độ đảo phần giữa trục bằng đồng hồ so, độ đảo phần giữa trục không được vượt quá 0,5 mm

– Nguyên công 3: Làm sạch then hoa đến khi thấy ánh kim loại, chuẩn bị để hàn đắp
– Nguyên công 4: Hàn đắp đoạn trục then hoa tới Æ 42 mm que hàn thép lò xo có đường kính 2 mm, sử dụng máy hàn tự động
- Nguyên công 5: Tiện đoạn then hoa vừa đắp đạt kích thước Æ 38 mm trên chiều dài 165 mm, khỏa sạch mặt đầu và sửa lại mặt vát 2,5´ 300 ( dùng máy tiện, dao T15K6)

- Nguyên công 6: Phay 16 rãnh then hoa có chiều dày đỉnh then 3,5 mm trên chiều dài 165 mm đảm bảo giữ kích thước Æ 33 mm, dũa vát cạnh then hoa 0,2´ 450

Yêu cầu kỹ thuật là độ bóng mặt then không thấp hơn Ñ7 độ không song song của mặt then hoa đối với đường tâm trục không vượt quá 0,05mm
- Nguyên công 7: Tôi then bằng điện tần số cao, độ cứng mặt then hoa phải đạt HRC 43 ¸
- Mài then hoa bằng máy mài chuyên dùng

| TT | Tên nguyên công | Thiết bị |
| 1. | Khoan sửa lỗ tâm | Máy tiện |
| 2. | Nắn thẳng trục | Máy ép thủy lực |
| 3. | Làm sạch then hoa để chuẩn bị hàn đắp | Dùng bàn chải sắt |
| 4. | Hàn đắp đoạn trục then hoa | Máy hàn tự động |
| 5. | Tiện đoạn then hoa vừa đắp | Máy tiện T15K6 |
| 6. | Phay 16 rãnh then hoa | Máy phay |
| 7. | Tôi then hoa bằng dòng điện tần số cao | Lò |
| 8. | Mài then hoa | Máy mài |
| 9. | Tổng kiểm tra |
Đồ gá để phục hồi trục các đăng xe ô tô
YÊU CẦU KỸ THUẬT ĐỐI VỚI ĐỒ GÁ NÓI CHUNG
Đồ gá là một trang bị công nghệ không thể thiếu được trong quá trình gia công cơ khí, trong quá trình kiểm tra các thông số kỹ thuật của chi tiế, trong quá trình lắp ráp các chi tiết máy thành một cụm hoặc tổng thành. Nhờ đồ gá mà người ta có thể nâng cao năng suất lao động, giảm bớt được rất nhiều thời gian phụ trong quá trình gia công. Nói chung một đồ gá thiết kế ra phải thỏa mãn được các yêu cầu sau:
- Đảm bảo yêu cầu về gia công (độ chính xác, độ bóng…)
- Nguyên lý đúng
- Nâng cao năng suất lao động, hạ giá thành sản phẩm
- An toàn dễ sử dụng, bảo quản
- Kết cấu đơn giản có tính công nghệ cao
PHÂN TÍCH NGUYÊN CÔNG CẦN THIẾT KẾ ĐỒ GÁ ĐỂ PHỤC HỒI TRỤC CÁC ĐĂNG
Đối với nguyên công khoan sửa lỗ tâm ta có thể tiến hành khoan trên máy tiện. Bề mặt chuẩn là bề mặt không hỏng I. Để tiến hành khoan sửa lỗ tâm thì trục nặng các đăng cần định vị 4 bậc tự do.
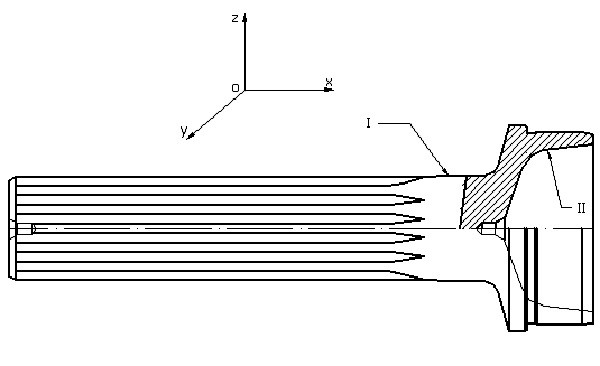
Bề mặt I được kẹp lên mâm cặp của máy tiện theo nguyên lý định vị chi tiết trụ ngắn nên bề mặt I định vị được 2 bậc tự do là các bậc tịnh tiến theo phương oz () và bậc tịnh tiến theo phương oy ().
Rà gá bề mặt trong II của trục nặng các đăng. Bề mặt này định vị được hai bậc tự do là các bậc chống xoay quanh trục oz và chống xoay quanh trục oy.
Mũi khoan được gắn lên ụ động của máy tiện, chi tiết quay cùng với mâm cặp.
Liên hệ gara sửa chữa, phục hồi, thay thế trục các đăng xe ô tô
Cố vấn dịch vụ: Hotline & zalo: 0983.633.463
Tư vấn kỹ thuật: Hotline & zalo: 09.62.68.87.68
Mọi tư vấn và báo giá sửa chữa, phục hồi, thay thế trục các đăng xe ô tô là hoàn toàn miễn phí
Liên hệ đặt lịch sửa chữa, phục hồi, thay thế trục các đăng xe ô tô
Đặt lịch qua Hotline & zalo: 09.62.68.87.68
Đặt lịch qua website: otomydinhthc.com/dat-lich-online/
Gara Ô Tô Mỹ Đình THC – “HƠN CẢ SỰ MONG ĐỢI …”
Địa chỉ: Số 587&589 Đường Phúc Diễn, Phường Xuân Phương, Hà Nội
Chỉ Đường Đến Gara Ô Tô Mỹ Đình THC Tại Đây